
正确安装轴承座单元是确保工厂传动系统持久运行且不发生意外故障的先决条件。在繁忙的工业环境中,许多维护工程师仍忽视看似微小但至关重要的机械公差。根据 FK Bearing Group 的技术资料,超过 40% 在设计寿命前开裂或卡死的轴承座,均源于最初的定位错误。
为帮助企业控制运行和维护成本,LDT 将直接分析安装此类机械部件时最常见的两个致命错误。
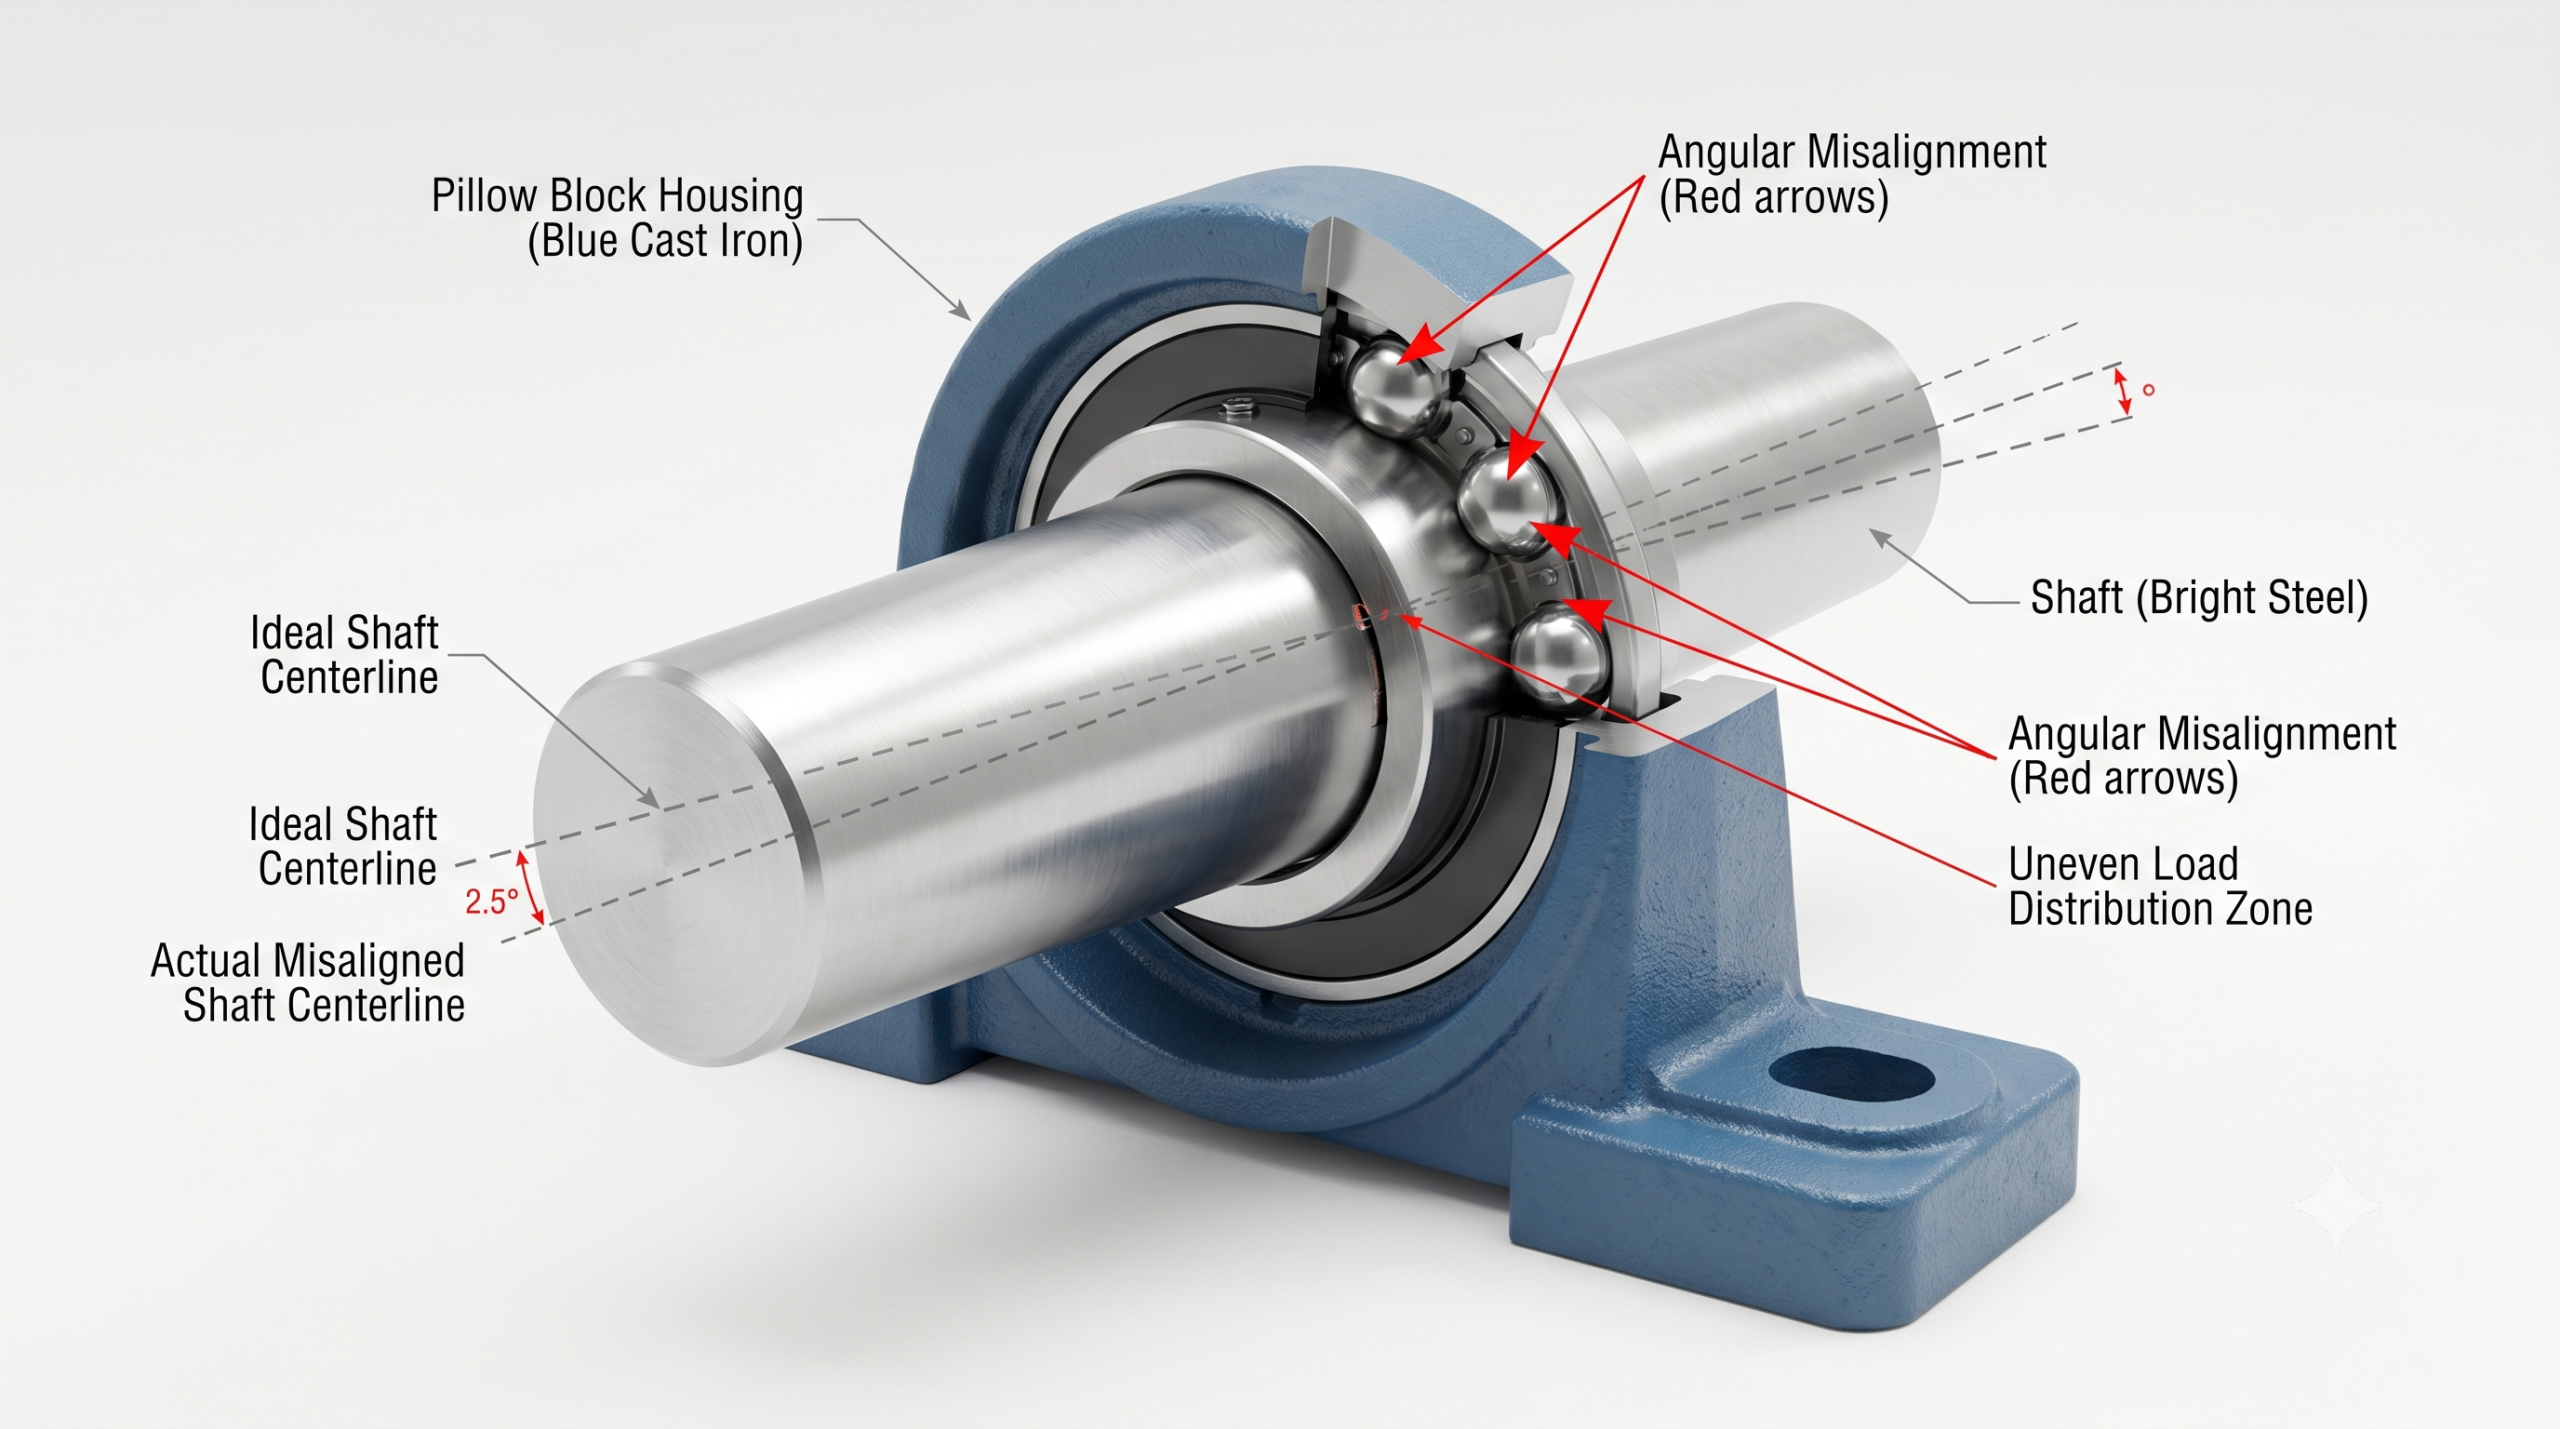
1. 错误一:安装轴承座单元时忽略轴跳动和偏心
许多技术人员习惯用锤子将轴直接敲入轴承座,或在轴尚未对中时就匆忙拧紧安装螺栓。FK 专家明确警告,将弯曲或偏心的轴强行装入轴承座,会在滚道上直接产生极大的预载荷。
其后果发展迅速而隐蔽,维护团队往往无法及时发现:
- 局部温升:摩擦分布不均会使轴承座在试运行几小时后升温,并在磨合阶段使润滑脂变质。
- 不对称磨损:滚珠和滚道会沿斜向出现表面剥落,导致明显尖啸和原因不明的异常振动。
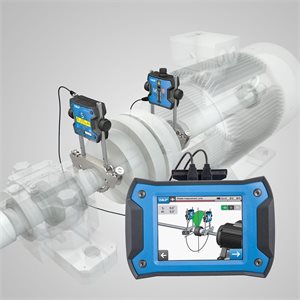
为解决这一问题,在将轴承座固定到机座前,应使用百分表或激光轴对中设备。还可在英文 Wikipedia 的带座轴承页面
2. 错误二:安装表面平面度公差超过允许范围
另一个隐蔽但同样危险的错误是机器基础或底板不平整、锈蚀或因长期机械作用而凹凸不平。将轴承座底脚紧固到这种不规则表面时,铸铁轴承座会被拉偏并承受危险的弯曲应力。
FK 推荐标准:安装表面的最大平面度不得超过0.15 mm。为实现最佳系统运行,应严格控制在0.05 mm以下。
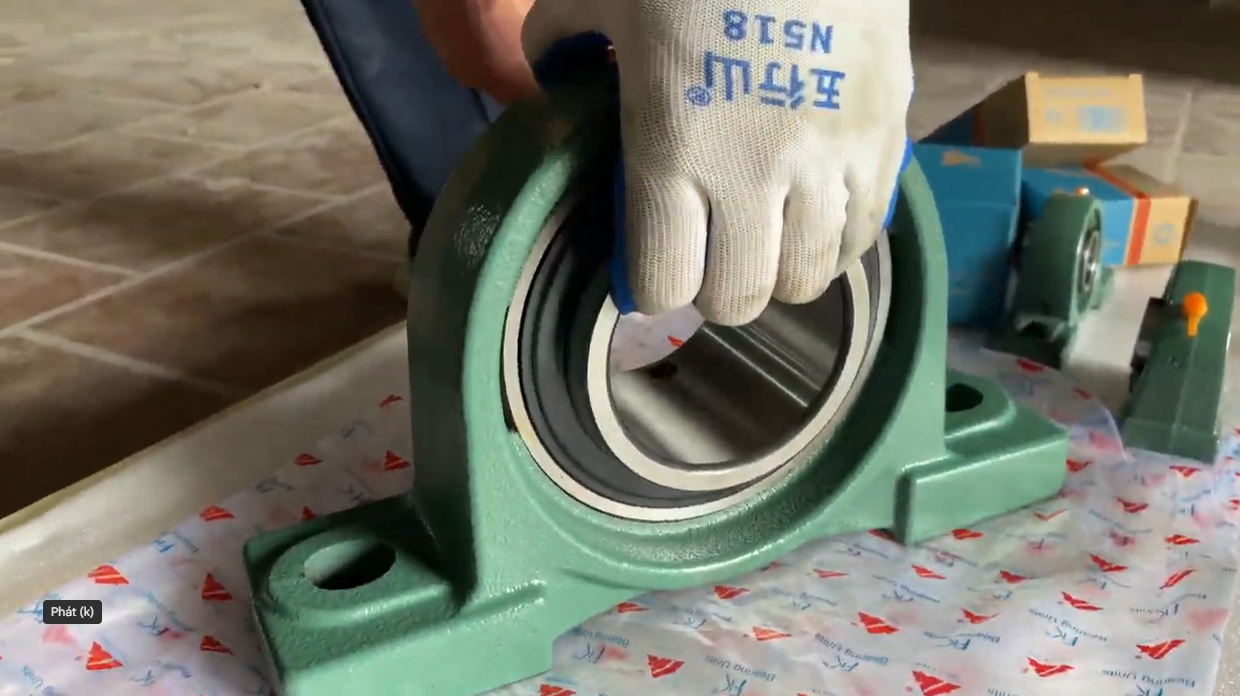
当安装表面翘曲超过 0.15 mm 时,螺栓拧紧力会使立式轴承座变形。这种变形直接挤压内部轴承外圈,消除轴承顺畅旋转所必需的径向游隙,结果是机器刚启动轴承就卡死。
3. FK 优化方案:LDT 正品一体式轴承座单元
选择轴承座加工精度高的品牌,是限制安装误差风险的根本措施。FK 的铸造和 CNC 加工工艺可确保轴承座内孔与承载底面高度同心,这是劣质轴承座难以达到的。客户可访问 FK Bearing Group官方网站(启用 rel=’nofollow’ 属性),获取制造商技术资料和全球质量证书。
LDT 目前是 FK 轴承座单元安装产品的授权经销商,产品目录丰富,能够满足各种严苛载荷要求:
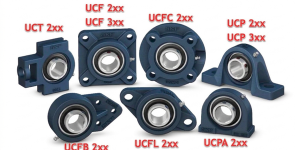
- UCP 312-FK 立式轴承座:重载轴承座,轴中心高度 85 mm,安装螺栓孔中心距 250.5 mm。优先适用于持续承受高强度振动的采矿输送机和碎石机。
- UCF 215-FK 法兰轴承座:标准轴孔直径 75 mm,方形四螺栓孔法兰可实现可靠的垂直定位,适用于要求高稳定性的轧辊轴和工业搅拌轴。
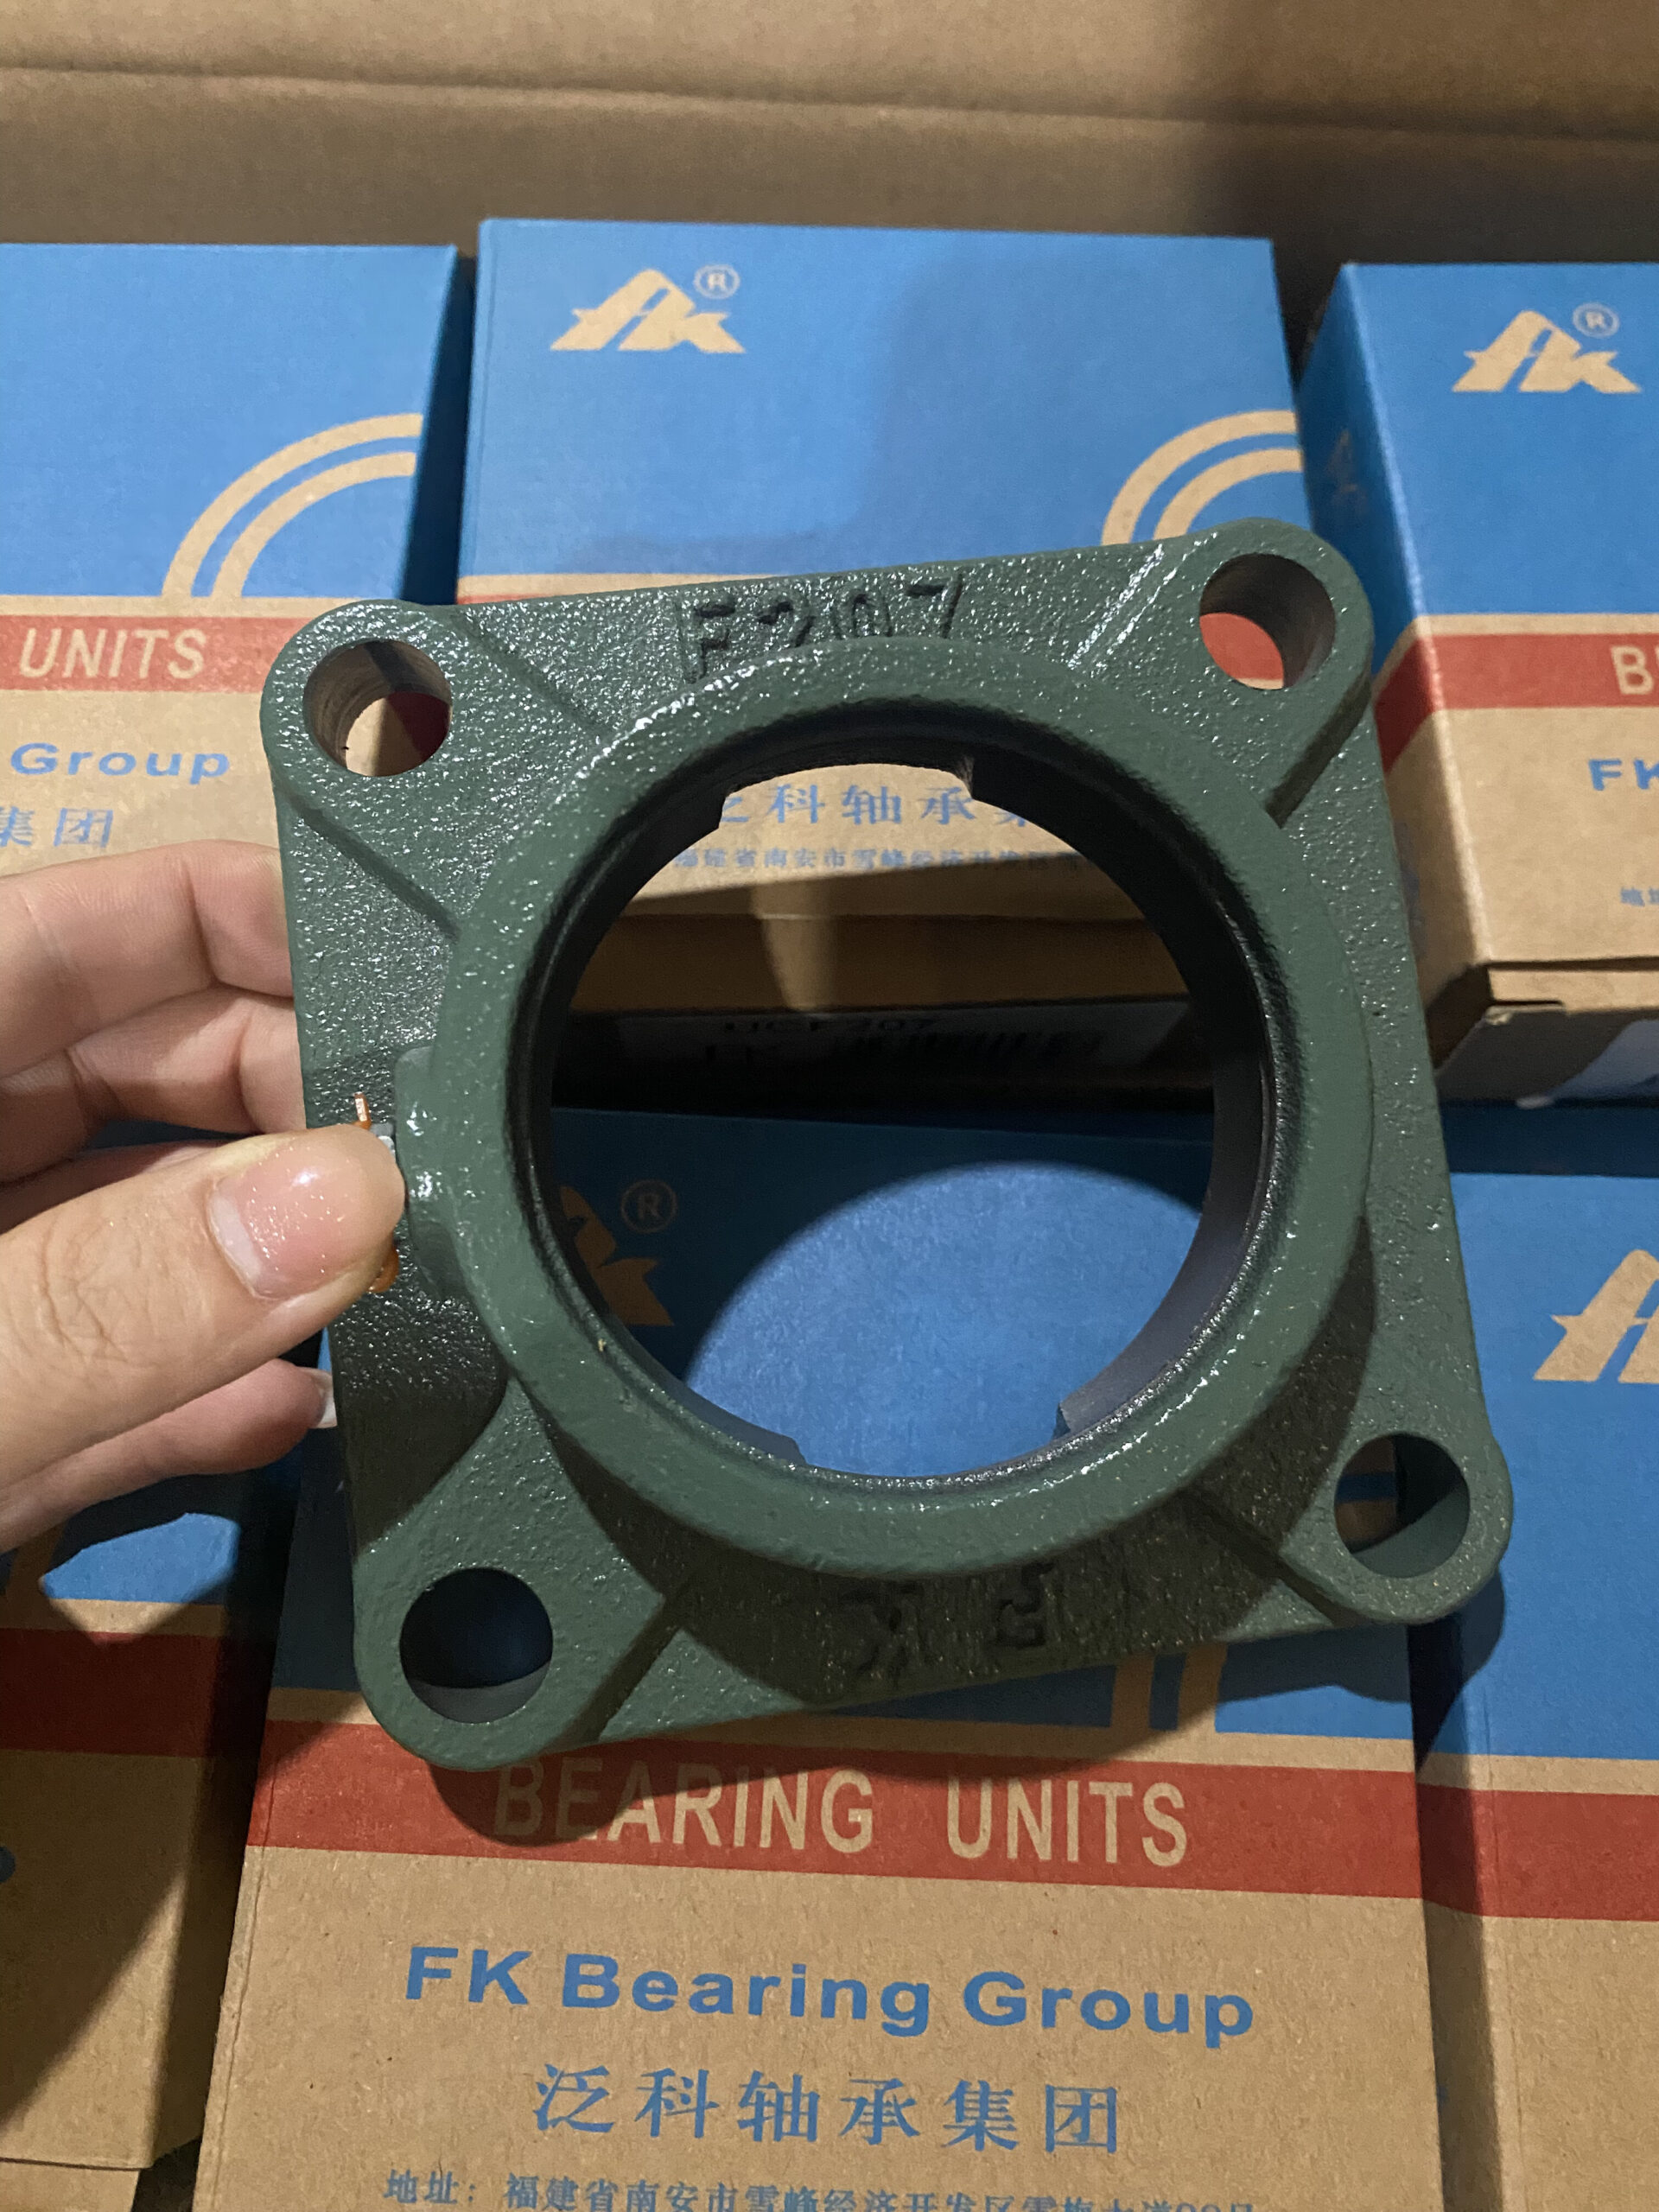
如需安装公差计算和根据机器结构选择正确型号的深入咨询,可直接访问ldtvn.vn/danh-muc/goi-do-fk,获得 LDT 经验丰富专家团队的快速技术支持。
正在为工厂寻找配有完整 CO/CQ 文件的正品轴承、轴承座和润滑系统解决方案的客户与合作伙伴,请联系 LDT 获取快速报价和技术支持:
- 热线:0989.063.460(Dung 先生)
- 电子邮件:dung.pham@ldtvn.com / info@ldtvn.com
- 官方网站:https://ldtvn.com/
- 支持 Fanpage:https://www.facebook.com/BoitroncongnghiepSKF